
 ภาษาอังกฤษ
อะไรทำให้ Precision Laser Microvias เป็นตัวตัดสินประสิทธิภาพ Piezo Atomizer Mesh
โดยที่ความแม่นยำระดับไมโครรูจะตัดสินคุณภาพของหมอก
เครื่องฉีดน้ำแบบเพียโซอิเล็กทริกจะเปลี่ยนพลังงานไฟฟ้าให้เป็นสเปรย์ละเอียดโดยการสั่นตาข่ายโลหะบางๆ ที่ความถี่สูง ลักษณะของหมอกเกือบทั้งหมดขึ้นอยู่กับรูปทรงของรูที่ของเหลวไหลผ่าน เมื่อวิศวกรตรวจสอบการออกแบบตาข่ายใหม่ พวกเขาจะถามจริงๆ ว่าแต่ละรูขนาดเล็กสามารถสร้างได้แม่นยำเพียงใด สามารถทำซ้ำได้สม่ำเสมอแค่ไหน และจะรักษาขีดจำกัดของชิ้นส่วนหลายพันชิ้นได้หรือไม่ นี่คือเหตุผล ไมโครเวียเลเซอร์ที่มีความแม่นยำ ได้กลายเป็นเส้นทางทั่วไปสำหรับผู้ผลิตเครื่องพ่นยา อุปกรณ์ความงาม เครื่องทำความชื้น และเครื่องกระจายกลิ่นหอม
แผ่นตาข่ายสองแผ่นอาจดูเหมือนกันเมื่ออยู่ใต้โคมไฟตั้งโต๊ะแต่ยังคงให้ผลลัพธ์ที่แตกต่างกันมาก หนึ่งอาจสร้างเมฆหนาแน่นของหยดเล็กๆ ในขณะที่อีกหยดหนึ่งสร้างหยดขนาดใหญ่ที่เกาะติดกับพื้นผิวและลดเอาท์พุต เส้นผ่านศูนย์กลางของรู ความลึกของรู ความเรียว และระยะห่าง ล้วนส่งผลต่อวิธีการผลักของเหลวผ่านเพลตและวิธีที่หยดแต่ละหยดหลุดออก การเบี่ยงเบนเล็กน้อยในค่าเหล่านี้ปรากฏเป็นความหนาแน่นของหมอกไม่สม่ำเสมอ ความร้อนภายในอุปกรณ์ไม่สม่ำเสมอ และข้อร้องเรียนจากผู้ใช้ที่สังเกตเห็นว่าสเปรย์เปลี่ยนจากหน่วยหนึ่งไปยังอีกหน่วยหนึ่ง
การขุดเจาะเชิงกลแบบดั้งเดิมและการกัดด้วยสารเคมีแบบดั้งเดิมต่างประสบปัญหาในระดับนี้ ดอกสว่านสึกหรออย่างรวดเร็วเมื่อเส้นผ่านศูนย์กลางต่ำกว่าไม่กี่สิบไมโครเมตร และครีบที่เกิดขึ้นระหว่างการเจาะอาจรบกวนเส้นทางการไหลได้ การแกะสลักสามารถทำได้สม่ำเสมอทั่วแผ่น แต่มีการควบคุมโปรไฟล์ของแต่ละหลุมอย่างจำกัด การประมวลผลด้วยเลเซอร์ช่วยหลีกเลี่ยงความยากลำบากนี้ได้มาก เนื่องจากมีการส่งพลังงานโดยไม่ต้องสัมผัสทางกายภาพ ดังนั้นฟอยล์บางๆ จึงไม่โค้งงอภายใต้แรงตัด และแต่ละรูสามารถสร้างขึ้นตามลำดับที่วางแผนไว้
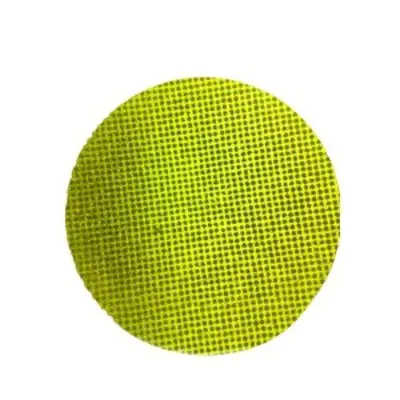
ประเด็นสำคัญ: คุณภาพของหมอกจะเป็นไปตามรูปทรงของรู และรูปทรงนั้นจะต้องได้รับการควบคุมที่ระดับไมโครมิเตอร์ แทนที่จะเป็นระดับมิลลิเมตรทั่วไปในการตัดเฉือนทั่วไป
เรขาคณิตของรูกำหนดลักษณะการทำงานของหยดอย่างไร
รูตรงกับรูเรียว
โปรไฟล์สองประเภทมีอิทธิพลต่อการออกแบบตาข่ายของอะตอมไมเซอร์ รูตรงจะมีเส้นผ่านศูนย์กลางคงที่จากด้านของเหลวถึงด้านสเปรย์ ง่ายต่อการจำลองและตรวจสอบ และเมื่อเส้นผ่านศูนย์กลางถูกยึดไว้แน่น จะทำให้เกิดขนาดหยดที่คาดเดาได้ รูเรียวจะขยายไปทางด้านสเปรย์ ทำให้เกิดเป็นกรวยตื้น เทเปอร์จะลดความต้านทานเมื่อของเหลวไหลเข้าไป และช่วยให้หยดแต่ละหยดออกจากทางออกได้อย่างหมดจด ซึ่งนักออกแบบหลายคนชอบให้ละอองละเอียดต่อเนื่อง
ตารางด้านล่างสรุปข้อดีข้อเสียที่ทีมวิศวกรมักจะชั่งน้ำหนักเมื่อเลือกระหว่างสองโปรไฟล์
| คุณสมบัติ | รูตรง | หลุมเรียว |
|---|---|---|
| การใช้งานทั่วไป | สเปรย์ปริมาณคงที่ | หมอกละเอียดอย่างต่อเนื่อง |
| ต้านทานการไหล | สูงขึ้นที่ทางเข้า | ต่ำกว่าที่ทางเข้า |
| การตรวจสอบ | การตรวจสอบเส้นผ่านศูนย์กลางตามเกจ | การตรวจสอบโปรไฟล์และมุม |
| ความเสี่ยงหลัก | เสี้ยนที่ขอบส่งผลต่อการไหล | การดริฟท์มุมเรียว |
ไม่มีโปรไฟล์ใดที่ดีกว่าในระดับสากล ตัวเลือกที่เหมาะสมขึ้นอยู่กับความหนืดของของเหลว ช่วงหยดเป้าหมาย และความถี่ขับเคลื่อนของทรานสดิวเซอร์ การตรวจสอบการออกแบบควรระบุปัจจัยทั้งสามดังกล่าวก่อน เนื่องจากจะกำหนดว่าปัญหาสามารถแก้ไขได้ด้วยเส้นผ่านศูนย์กลางเพียงอย่างเดียวหรือต้องการข้อกำหนดโปรไฟล์แบบเต็มพร้อมมุมและพิกัดความเผื่อ
กระบวนการผลิตตั้งแต่แผ่นโลหะไปจนถึงตาข่ายสำเร็จรูป
เส้นทางกระบวนการที่เชื่อถือได้สร้างขึ้นจากขั้นตอนที่แต่ละขั้นตอนจะปกป้องขั้นตอนถัดไป การข้ามขั้นตอนหรือการเปลี่ยนลำดับสามารถเปลี่ยนโปรไฟล์รูสุดท้ายได้ แม้ว่าการตั้งค่าเลเซอร์จะดูถูกต้องบนกระดาษก็ตาม เส้นทางทั่วไปสำหรับแผ่นตาข่ายที่ขึ้นรูปด้วยเลเซอร์ประกอบด้วยขั้นตอนต่อไปนี้
- การเตรียมฟอยล์: เรียบและทำความสะอาดแผ่นโลหะ ตรวจสอบความหนาภายในช่วงที่ตกลงกัน และทำเครื่องหมายขอบอ้างอิงเพื่อการจัดตำแหน่ง
- อุปกรณ์จับยึด: ยึดฟอยล์บนพื้นเรียบเพื่อให้รูปแบบรูสอดคล้องกับคุณสมบัติการติดตั้งของชิ้นส่วนที่เสร็จแล้ว
- การก่อตัวของรูเลเซอร์: สร้างแต่ละหลุมด้วยพัลส์สั้นตามลำดับการสแกนที่ควบคุม โดยปรับขนาดจุดและพลังงานสำหรับรูปทรงเป้าหมาย
- การทำความสะอาดขอบ: ขจัดวัสดุที่หล่อใหม่และเศษหยาบด้วยขั้นตอนที่ไม่เปลี่ยนเส้นผ่านศูนย์กลางรู
- การตรวจสอบและการบรรจุขั้นสุดท้าย: วัดเพลตตัวอย่าง บันทึกผลลัพธ์ และปกป้องตาข่ายที่เสร็จแล้วจากรอยขีดข่วนและการปนเปื้อน
ลำดับการสแกนสมควรได้รับความสนใจเป็นพิเศษ หากเลเซอร์เคลื่อนที่ผ่านเพลตไปในทิศทางเดียวโดยไม่หยุดชะงัก ความร้อนจะสะสมที่ด้านหนึ่งและรูที่ขอบด้านไกลอาจเคลื่อนออกจากชิ้นงานได้ ทิศทางการสแกนสลับกันและการแทรกช่วงการทำความเย็นที่สั้นจะกระจายภาระความร้อนอย่างสม่ำเสมอ ซึ่งช่วยให้เส้นผ่านศูนย์กลางแคบลงทั่วทั้งพื้นที่ทำงานเต็มรูปแบบ
เป้าหมายที่วัดได้สำหรับรู ระยะห่าง และความเรียบ
ควรเขียนข้อกำหนดเฉพาะเพื่อให้ซัพพลายเออร์สามารถวัดได้ในพื้นที่การผลิต วลีเช่นความแม่นยำสูงทำให้ทีมจัดซื้อไม่มีอะไรจะเปรียบเทียบได้ ข้อมูลจำเพาะเชิงปฏิบัติจะแสดงคุณลักษณะแต่ละอย่าง ช่วงเป้าหมาย และวิธีการที่ใช้ในการตรวจสอบ
| ลักษณะเฉพาะ | เป้าหมายทั่วไป | วิธีการตรวจสอบ |
|---|---|---|
| เส้นผ่านศูนย์กลางรู | 2 ถึง 30 ไมโครเมตร | การสุ่มตัวอย่างเกจด้วยแสง |
| ความอดทนของเส้นผ่าศูนย์กลาง | ภายใน 1 ไมโครเมตร ในบริเวณวิกฤต | การวัดด้วยกล้องจุลทรรศน์ |
| จำนวนรูต่อชิ้น | ตั้งแต่หลักร้อยถึงหลายพันตามที่วาดไว้ | การวิเคราะห์ภาพ |
| ความสม่ำเสมอของสนาม | สม่ำเสมอทั่วทั้งพื้นที่ใช้งาน | พิกัดวัด |
| ความเรียบของแผ่น | ค่าเบี่ยงเบนจำกัดในตาข่าย | การตรวจสอบโปรไฟล์พื้นผิว |
| ความสูงของเสี้ยนขอบ | เพียงไม่กี่ไมโครเมตรเท่านั้น | การตรวจสอบภาคตัดขวาง |
การวางแผนการวัดมีความสำคัญพอๆ กับเป้าหมายนั่นเอง การสุ่มตัวอย่างควรครอบคลุมตรงกลางและขอบของแต่ละแผ่น เนื่องจากความร้อนจากการประมวลผลอาจทำให้เกิดการไล่ระดับสีเล็กน้อยทั่วพื้นผิว แผนที่ตรวจสอบเพียงโซนเดียวอาจอนุมัติชิ้นส่วนที่ล้มเหลวในการให้บริการในภายหลัง
ในนักบินที่ไม่เปิดเผยชื่อคนหนึ่ง รูที่วัดที่ศูนย์กลางของเพลตยังคงอยู่ในเกณฑ์ที่ยอมรับได้ ในขณะที่รูใกล้ขอบด้านนอกจะลอยไปประมาณ 2 ไมโครเมตร การเปลี่ยนลำดับการสแกนและการเพิ่มช่วงการทำความเย็นช่วยปิดช่องว่างในชุดถัดไป และการวัดขอบตรงกับศูนย์กลางภายในขีดจำกัดที่ตกลงไว้
พารามิเตอร์เลเซอร์ที่ควบคุมคุณภาพขอบ
ความกว้างของพัลส์และการควบคุมพลังงาน
พัลส์สั้นๆ จะจำกัดการแพร่กระจายของความร้อนไปยังโลหะรอบๆ ซึ่งจะช่วยลดชั้นการหล่อใหม่ที่เกิดขึ้นรอบแต่ละรู พัลส์ที่ยาวกว่าจะกำจัดวัสดุได้เร็วขึ้น แต่สามารถปล่อยให้ขอบที่หนาขึ้นซึ่งทำให้เส้นทางการไหลแคบลงและเปลี่ยนพฤติกรรมของหยด พลังงานต่อพัลส์ควรกำจัดวัสดุออกอย่างหมดจดโดยไม่สร้างแถบที่ได้รับผลกระทบจากความร้อนให้กว้างเกินกว่าที่การออกแบบจะอนุญาต
จุดที่ทับซ้อนกันและกลยุทธ์การสแกน
การทับซ้อนกันระหว่างพัลส์ที่ต่อเนื่องกันจะกำหนดว่าผนังของแต่ละหลุมจะเรียบแค่ไหน การทับซ้อนกันน้อยเกินไปจะทำให้โปรไฟล์เป็นสัน ในขณะที่การทับซ้อนกันมากเกินไปจะทำให้เสียเวลาและเพิ่มความร้อน หลายทีมใช้กลยุทธ์การส่งบอลหลายรอบสั้นๆ: การจ่ายบอลหยาบจะสร้างหลุม และการจ่ายบอลจบด้วยพลังงานที่ต่ำกว่าจะช่วยขัดเกลากำแพงและกำจัดวัสดุขอบที่ตกค้าง
ช่วยกำจัดก๊าซและเศษซาก
ก๊าซช่วยกำจัดเศษที่หลอมเหลวออกจากหลุมระหว่างการก่อตัว ทิศทาง ความกดดัน และความสะอาดล้วนส่งผลต่อผลลัพธ์
- การไหลของแก๊สควรดันเศษขยะออกไปจากฝั่งทางออก เพื่อที่อนุภาคจะไม่เกาะตัวภายในรูอีกครั้ง
- แรงกดจะต้องสมดุล เนื่องจากแรงที่มากเกินไปอาจทำให้ฟอยล์บางๆ สั่นสะเทือนและเปลี่ยนรูปแบบได้
- การกรองช่วยป้องกันไม่ให้อนุภาคที่สะสมซ้ำอยู่ห่างจากพื้นที่เป้าหมายถัดไปในระหว่างการดำเนินการผลิตที่ยาวนาน
คุณภาพของขอบไม่ค่อยได้รับการแก้ไขด้วยพารามิเตอร์ตัวเดียว เป็นผลรวมของพลังงานพัลส์ การทับซ้อนกัน ลำดับการสแกน และการไหลของก๊าซ
ข้อบกพร่องทั่วไปและวิธีตรวจจับข้อบกพร่องตั้งแต่เนิ่นๆ
ข้อบกพร่องส่วนใหญ่ในตาข่ายที่สร้างด้วยเลเซอร์มีสาเหตุมาจากสาเหตุจำนวนเล็กน้อย การรับรู้อาการตั้งแต่เนิ่นๆ ช่วยให้แก้ไขกระบวนการได้ง่ายขึ้นมากก่อนที่จะส่งผลกระทบต่อทั้งชุด
- รูอุดตันบางส่วน: มักเกิดจากเศษซากที่สะสมซ้ำ การสุ่มตัวอย่างแสงที่ส่งผ่านเผยให้เห็นปัญหาอย่างรวดเร็ว
- ดริฟท์เรียว: มักเกิดจากการเลื่อนโฟกัสหลังจากการวิ่งระยะไกล การตรวจสอบโฟกัสตามช่วงเวลาที่กำหนดจะทำให้โปรไฟล์มีเสถียรภาพ
- เลนซ์ฝั่งทางออก: โดยทั่วไปเชื่อมโยงกับการไหลของก๊าซต่ำหรืออุปกรณ์ติดตั้งที่สึกหรอ การตรวจสอบภาคตัดขวางยืนยันสาเหตุ
- เส้นผ่านศูนย์กลางกระจายไปทั่วแผ่น: โดยทั่วไปเกิดจากการดริฟท์ความร้อน การสุ่มตัวอย่างที่กึ่งกลางและขอบระบุแนวโน้ม
ตัวอย่างจริงแสดงให้เห็นว่าเช็คเหล่านี้จ่ายผลตอบแทนอย่างไร ผู้ซื้อเคยรายงานว่าประมาณ 18 แผ่นจากทุกๆ 1,000 แผ่นไม่ผ่านการทดสอบการไหล การวิเคราะห์สาเหตุที่แท้จริงชี้ไปที่หัวฉีดแก๊สที่ขยับเล็กน้อยระหว่างการเปลี่ยนฟิกซ์เจอร์ ซัพพลายเออร์เพิ่มการตรวจสอบการจัดตำแหน่งเมื่อเริ่มต้นทุกกะ และภายในสองสัปดาห์ อัตราความล้มเหลวลดลงต่ำกว่า 2 จานจากทุก ๆ 1,000
วิธีการตรวจสอบที่สร้างความมั่นใจให้กับผู้ซื้อ
กล้องจุลทรรศน์แบบออปติคอลและอิเล็กตรอน
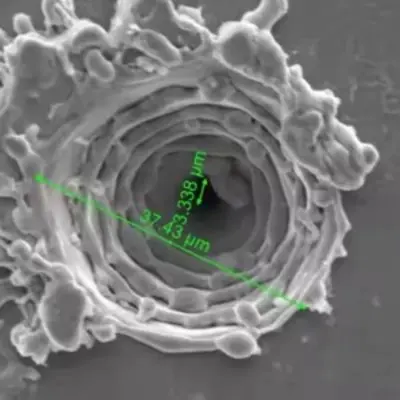
กล้องจุลทรรศน์แบบใช้แสงนั้นเร็วเพียงพอสำหรับการสุ่มตัวอย่างตามปกติ และทำงานได้ดีสำหรับการตรวจสอบเส้นผ่านศูนย์กลางและพิทช์ กล้องจุลทรรศน์อิเล็กตรอนมีกำลังขยายที่สูงกว่ามากและเผยให้เห็นโครงสร้างผนัง ชั้นที่หล่อขึ้นใหม่ และรอยแตกขนาดเล็กที่วิธีการทางแสงอาจพลาดได้ แผนงานที่สมดุลจะใช้การตรวจสอบด้วยแสงสำหรับการผลิตรายวันและการถ่ายภาพอิเล็กตรอนเพื่อการวิเคราะห์คุณสมบัติและความล้มเหลว
การทดสอบการไหลและสเปรย์ตามหน้าที่
ข้อมูลเชิงมิติพิสูจน์ว่ารูมีขนาดเหมาะสม แต่ไม่ได้พิสูจน์ว่าเมชจะทำงานได้ การทดสอบการทำงานจะวัดอัตราการไหล รูปแบบสเปรย์ และการกระจายของหยดในฟิกซ์เจอร์ที่เลียนแบบอุปกรณ์ขั้นสุดท้าย การเปรียบเทียบผลลัพธ์เหล่านี้กับรายงานมิติจะแสดงให้เห็นว่าข้อกำหนดจับคุณสมบัติที่สำคัญในการใช้งานหรือไม่
รายงานขนาดพิสูจน์ว่ารูมีขนาดเหมาะสม ในขณะที่การทดสอบสเปรย์พิสูจน์ว่าตาข่ายใช้งานได้
การเลือกวัสดุตาข่ายสำหรับการทำให้เป็นละอองที่เชื่อถือได้
การเลือกวัสดุจะกำหนดลักษณะทั้งพฤติกรรมของเลเซอร์และประสิทธิภาพของตาข่ายในระยะยาว โลหะแต่ละตระกูลตอบสนองต่อความร้อนแตกต่างกันและมีโปรไฟล์การกัดกร่อนของตัวเอง
เหล็กกล้าไร้สนิมออสเทนนิติก ให้ความต้านทานการกัดกร่อนที่ดีและพฤติกรรมทางกลที่มั่นคง ซึ่งทำให้เป็นตัวเลือกทั่วไปสำหรับอุปกรณ์ที่สัมผัสกับสารละลายที่ใช้น้ำ มันสร้างผนังหลุมที่สะอาด แต่ต้องมีการควบคุมความร้อนอย่างระมัดระวังเพื่อจำกัดชั้นที่หล่อใหม่
โลหะผสมที่มีนิกเกิลเป็นส่วนประกอบหลัก ให้ความต้านทานความล้าที่แข็งแกร่งภายใต้การสั่นสะเทือนอย่างต่อเนื่อง เหมาะสำหรับการใช้งานที่มีความต้องการสูง โดยที่เพลตจะต้องคงรูปร่างไว้ตลอดอายุการใช้งานที่ยาวนาน แม้ว่าต้นทุนจะสูงกว่าและหน้าต่างการประมวลผลจะแคบกว่าก็ตาม
ฟอยล์เคลือบ เพิ่มชั้นพื้นผิวสำหรับความเข้ากันได้ทางเคมีหรือการควบคุมการทำให้เปียก การเคลือบจะต้องทนต่อการประมวลผลด้วยเลเซอร์โดยไม่มีการแตกร้าว ดังนั้นประเภทการเคลือบและพารามิเตอร์ของเลเซอร์จึงควรมีคุณสมบัติร่วมกัน
ความหนาของฟอยล์เป็นอีกการตัดสินใจที่สำคัญ ฟอยล์ทินเนอร์เจาะได้สะอาดกว่าแต่ทำให้เสียรูปได้ง่ายขึ้นในระหว่างการหยิบจับและยึด ฟอยล์ที่หนาขึ้นจะคงรูปร่างไว้ แต่ต้องการรอบเวลาที่ยาวนานขึ้นและการควบคุมความเรียวที่เข้มงวดมากขึ้น การจับคู่ความหนากับโปรไฟล์รูเป้าหมายมักเป็นวิธีที่มีประสิทธิภาพมากที่สุดในการสร้างสมดุลของผลผลิตเทียบกับรอบเวลา
รายการตรวจสอบการจัดหาสำหรับผู้ซื้อ
ความสามารถทางเทคนิคจะตัดสินได้ง่ายขึ้นเมื่อผู้ซื้อรู้ว่าควรถามคำถามไหน รายการตรวจสอบด้านล่างช่วยให้ทีมจัดซื้อและวิศวกรเปรียบเทียบซัพพลายเออร์โดยใช้หลักฐานมากกว่าการอ้างโบรชัวร์
- ยืนยันขนาดรูขั้นต่ำที่ทำได้โดยใช้ชิ้นส่วนตัวอย่าง ไม่ใช่แค่ตัวเลขที่เผยแพร่เท่านั้น
- ขอรายงานการวัดที่แสดงการกระจายเส้นผ่านศูนย์กลางตามจริงทั่วทั้งเพลต
- สอบถามวิธีการติดตามโฟกัส การไหลของก๊าซ และฟิกซ์เจอร์ในระหว่างการผลิต
- ตรวจสอบเส้นทางกระบวนการ โดยเฉพาะการทำความสะอาดขอบและการตรวจสอบขั้นสุดท้าย
- ตกลงแผนการสุ่มตัวอย่างและเกณฑ์การยอมรับเป็นลายลักษณ์อักษรก่อนการสั่งซื้อครั้งแรก
- เริ่มต้นด้วยชุดนำร่องก่อนที่จะย้ายไปยังไดรฟ์ข้อมูลจำนวนมาก
ซัพพลายเออร์ที่อธิบายแต่ละประเด็นเหล่านี้ด้วยเงื่อนไขธรรมดามักจะใช้กระบวนการที่มีระเบียบวินัยมากกว่า สำหรับภาพรวมทางเทคนิคของกระบวนการเดียวกัน โปรดตรวจสอบข้อมูลที่เกี่ยวข้อง เลเซอร์ไมโครเวียสำหรับตาข่ายเครื่องฉีดน้ำ ซึ่งอธิบายช่วงการทำงานและวิธีการวัดผล
คำถามที่พบบ่อย
คำถามที่ 1: ขนาดรูใดที่เหมาะกับอะตอมไมเซอร์เมช
การออกแบบเครื่องฉีดน้ำจำนวนมากใช้รูระหว่างประมาณ 2 ถึง 30 ไมโครเมตร ตัวเลือกที่ดีที่สุดขึ้นอยู่กับของเหลว ช่วงหยดที่ต้องการ และความถี่ของทรานสดิวเซอร์ ดังนั้นควรยืนยันชิ้นงานด้วยตัวอย่างก่อนที่การออกแบบจะถูกแช่แข็ง
คำถามที่ 2: การประมวลผลด้วยเลเซอร์เปรียบเทียบกับการกัดด้วยสารเคมีสำหรับฟอยล์บาง ๆ เป็นอย่างไร
การแกะสลักให้ความสม่ำเสมอที่ดีทั่วทั้งเพลต แต่มีการควบคุมโปรไฟล์รูแต่ละรูที่จำกัด การประมวลผลด้วยเลเซอร์จะสร้างแต่ละรูตามลำดับที่วางแผนไว้โดยมีความเรียวและคุณภาพของคมตัดที่กำหนดไว้ ซึ่งมีความสำคัญเมื่อโปรไฟล์นั้นเป็นส่วนหนึ่งของข้อกำหนดเฉพาะ
คำถามที่ 3: สามารถตรวจสอบรูปทรงของรูโดยไม่ทำลายตัวอย่างได้อย่างไร
กล้องจุลทรรศน์แบบใช้แสงและตัวอย่างแสงที่ส่งผ่านจะตรวจสอบเส้นผ่านศูนย์กลาง ระยะพิทช์ และการอุดตันโดยไม่ต้องตัดชิ้นส่วน สำหรับโครงสร้างเรียวและผนัง สามารถแบ่งชิ้นส่วนพยานที่ได้รับการประมวลผลด้วยพารามิเตอร์เดียวกันได้ในขณะที่ชิ้นส่วนการผลิตยังคงสภาพเดิม
คำถามที่ 4: การขอใบเสนอราคาควรมีข้อมูลอะไรบ้าง?
รวมถึงวัสดุฟอยล์และความหนา การวาดแผนผังรู ช่วงเส้นผ่านศูนย์กลางเป้าหมาย ประเภทโปรไฟล์ ขนาดพื้นที่ใช้งาน ความคาดหวังในการสุ่มตัวอย่าง และปริมาณที่คาดหวังสำหรับคำสั่งซื้อนำร่องและคำสั่งซื้อจำนวนมาก ข้อมูลที่ชัดเจนจะช่วยลดรอบการแก้ไขและทำให้ใบเสนอราคามีความแม่นยำมากขึ้น
คำถามที่ 5: เหตุใดบางครั้งชุดแรกจึงใช้เวลานานกว่านั้น
โดยทั่วไปชุดแรกประกอบด้วยการปรับพารามิเตอร์ การตรวจสอบฟิกซ์เจอร์ และการสอบเทียบการตรวจสอบ เมื่อกระบวนการมีเสถียรภาพ ชุดต่อๆ ไปจะเคลื่อนที่เร็วขึ้น ซึ่งเป็นเหตุผลว่าทำไมผู้ซื้อจำนวนมากจึงถือว่าการวิ่งนำร่องเป็นขั้นตอนคุณสมบัติ
เปลี่ยนข้อมูลจำเพาะให้เป็นเอาต์พุตหมอกที่เสถียร
การปล่อยหมอกที่เสถียรเริ่มต้นก่อนที่จะประกอบอุปกรณ์ โดยเริ่มต้นด้วยรูปทรงของรูที่กำหนดไว้อย่างชัดเจน เส้นทางกระบวนการที่ปกป้องแต่ละขั้นตอน และวิธีการวัดที่สะท้อนถึงวิธีการใช้ตาข่ายจริง เมื่อองค์ประกอบเหล่านี้เรียงกัน เพลตจะส่งสเปรย์แบบเดียวกันตั้งแต่ยูนิตแรกไปจนถึงยูนิตสุดท้าย
สำหรับทีมที่วางแผนการออกแบบอะตอมไมเซอร์ใหม่ ขั้นตอนต่อไปที่มีประโยชน์มากที่สุดคือข้อกำหนดที่เป็นลายลักษณ์อักษรและการดำเนินการตัวอย่าง ทำงานร่วมกันผ่านโปรไฟล์ของรู วัสดุ และแผนการตรวจสอบ และใช้ การประมวลผลไมโครรู อ้างอิงเพื่อเปรียบเทียบขีดจำกัดกระบวนการก่อนที่จะกำหนดเป้าหมายสุดท้าย
สินค้าที่เกี่ยวข้อง
-

Humidifier Aromatherapy Humidifier Misting ถาด PCB Board USB6V12V24V ห้าหัว PCB แผงควบคุม 10 หัว DRIVER BOARD
-

เครื่องช่วยหายใจแบบสูดดมทางการแพทย์เครื่องช่วยหายใจ Nebulizer PCB Driver B
-

ตาข่ายทางการแพทย์ Atomizer ถาด PCB อิเลคทริค Smoking Cessation Atomizer PCB Driver Board
-

เมนบอร์ดสำหรับให้ความร้อน Crescent PCB Board Timing 2/4h Function 1.5W
-

M16-108KHZ Polyimide PI MembraneMesh Micro Mesh Nebulizerเครื่องพ่นยาทางการแพทย์เครื่องพ่นยาตาข่ายอัลตราโซนิก3μmเครื่องพ่นยาสูดดมที่มีรูพรุนขนาดเล็กพร้อมแผ่นพ่นยาได้ 1 ~ 1.5W
-

M16-108KHZ Polyimide PI MembraneMesh Micro Mesh Nebulizerเครื่องพ่นยาทางการแพทย์เครื่องพ่นยาตาข่ายอัลตราโซนิก3μmแผ่นเครื่องพ่นยา Microporous สำหรับเครื่องพ่นยาสูดพ่น
-

M16-110KHZ Polyimide PI MembraneMesh Micro Mesh Nebulizerเครื่องพ่นยาทางการแพทย์เครื่องพ่นยาตาข่ายอัลตราโซนิก3μmแผ่นเครื่องพ่นยาที่มีรูพรุนขนาดเล็กสำหรับสูดดมเครื่องพ่นยา
-

M16-108KHZ Polyimide PI MembraneMesh Micro Mesh Nebulizer เครื่องพ่นยาทางการแพทย์เครื่องพ่นยาตาข่ายอัลตราโซนิกนิสสัน3μm Microporous Inhalation Budesonide Nebulizer Tray
- ลิงก์ด่วน
- ผลิตภัณฑ์
- เกี่ยวกับ
- แอปพลิเคชัน
- ข่าว
- ติดต่อ
- ลิงก์สินค้า
- หัวฉีดไอโซแบบตาข่ายทางการแพทย์
- หัวฉีดไอโซแบบฟิล์มโพลีเมอร์ PI
- หัวฉีดไอโซแบบตาข่ายปลอดสารตะกั่ว KNN
- ชิปปรับค่าศูนย์แบบตาข่ายปลอดสารตะกั่ว PI
- หัวฉีดไอโซแบบไมโครตาข่ายสำหรับเครื่องทำความร้อน
- หัวฉีดไอโซสำหรับพัดลม/เครื่องเพิ่มความชื้น/เครื่องเสริมความงาม
- ตัวแปลงสัญญาณการพ่นละอองแบบอัลตราโซนิค
- หัวฉีดไอโซแบบอัลตราโซนิคความถี่สูง
- หัวฉีดไอโซแบบเซ็นเซอร์สำหรับการผลิตพลังงาน/ความร้อน
- การออกแบบ PCB สำหรับหัวฉีดไอโซทางการแพทย์
- เทคโนโลยีการประมวลผลไมโครรูด้วยเลเซอร์ความแม่นยำสูง
- ติดต่อ
-
อาคาร 1 ฟอร์จูนสตาร์ 2 เลขที่ 311 ถนนฮวนเจินเหนือ ตำบลฉางอาน เมืองไห่หนิง มณฑลเจ้อเจียง ประเทศจีน

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- มือถือ